
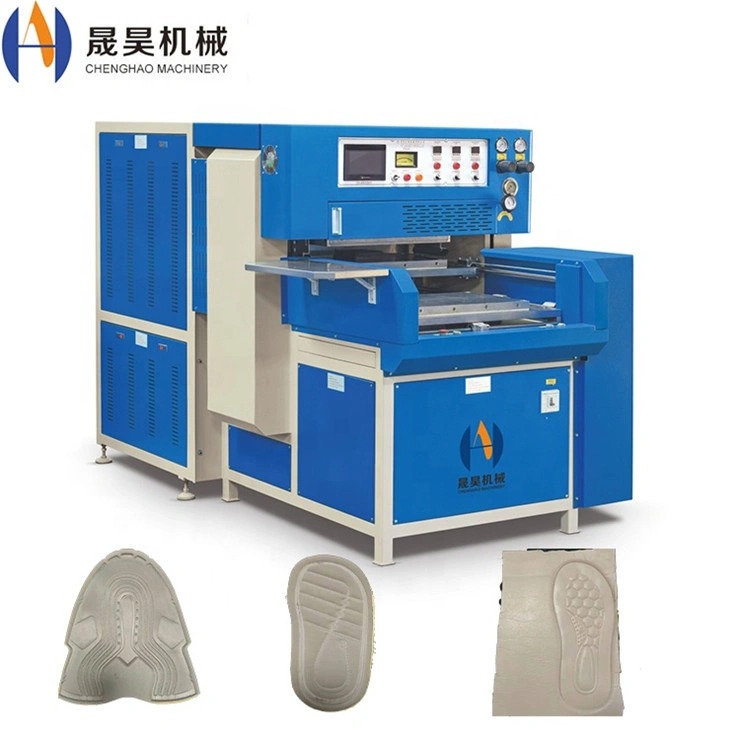
Soldagem Plástica: Métodos, Materiais e Aplicações Industriais
A soldagem plástica é um processo de manufatura fundamental usado para unir permanentemente componentes termoplásticos nos setores automotivo, médico, de embalagens e eletrônicos. Ao contrário da colagem adesiva ou da fixação mecânica, a tecnologia de soldagem plástica cria ligações de fusão em nível molecular com resistência à tração que alcança 80–95% do material original. Este guia cobre os principais métodos de soldagem, compatibilidade de materiais, parâmetros de processo e critérios de seleção de equipamentos para ambientes de produção.
1. Visão geral dos métodos de soldagem plástica
Os métodos de soldagem termoplástico são classificados pela fonte de energia usada para alcançar o fluxo de fusão na interface da junta. Cada método é otimizado para geometrias específicas de peças, volumes de produção e tipos de materiais. Os cinco principais métodos industriais são comparados abaixo.
| Método | Fonte de Energia | Tempo de Ciclo | Resistência à solda | Aplicações Típicas |
|---|---|---|---|---|
| Alta Frequência (HF) | Campo RF de 27,12 MHz | 2–8 seg | 85–95% dos pais | Embalagens de PVC, bolsas médicas, produtos infláveis |
| Ultrassônico | Vibração de 20–40 kHz | 0,1–3 seg | 80–92% dos pais | Alojamentos de ABS, componentes de PP, caixas eletrônicas |
| Prensa quente / Placa de Aquecimento | Contato de placas aquecidas | 15–60 seg | 88–95% dos pais | Tubos PE/PP, painéis automotivos, painéis grandes |
| Hot Melt | Pistola adesiva aquecida | 10–30 seg | 60–80% dos pais | Embalagem, acabamento de móveis, montagem leve |
| Vedação térmica | Barra / calor por impulso | 1–5 seg | 75–90% dos pais | Bolsas de filme, blisters, embalagens flexíveis |
2. Compatibilidade de Materiais e Soldabilidade
Apenas materiais termoplásticos podem ser soldados; termofixos e elastomeros (a menos que sejam modificados termoplásticos) não são soldáveis. A soldabilidade depende de temperaturas de fusão compatíveis, índices de fluxo de fusão semelhantes e compatibilidade da cadeia molecular. A tabela abaixo lista os plásticos industriais mais comuns e seus métodos de soldagem recomendados.
| Material | Temperatura de fusão (°C) | HF | Ultrassônico | Hot Press | Vedação térmica |
|---|---|---|---|---|---|
| PVC (rígido/flexível) | 160–210 | Excelente | Bom | Bom | Bom |
| ABS | 210–240 | Pobre | Excelente | Bom | Justo |
| PP / PE | 130–170 | Pobre | Bom | Excelente | Excelente |
| PET / PETG | 250–270 | Justo | Bom | Bom | Bom |
| PC (Policarbonato) | 260–300 | Pobre | Excelente | Bom | Justo |
| Nylon (PA) | 220–265 | Pobre | Bom | Bom | Justo |
| TPU / TPE | 160–200 | Excelente | Bom | Bom | Bom |
3. Soldagem Plástica de Alta Frequência: Parâmetros de Processo
A soldagem de alta frequência é o método dominante para PVC, TPU e termoplásticos polares. O campo eletromagnético a 27,12 MHz induz aquecimento dielétrico dentro do material em vez de aplicar calor externo, produzindo zonas de fusão uniformes com marcação superficial mínima. Os principais parâmetros do processo estão listados abaixo.
| Parâmetro | Alcance típico | Efeito na Soldagem |
|---|---|---|
| Potência de saída (kW) | 3–60 kW | Potência maior = aquecimento mais rápido; não deve exceder o limiar de arco |
| Tempo de Solda (seg) | 0,5–8 seg | O tempo mais longo aumenta a profundidade de fusão; Tempo excessivo causa queima |
| Tempo de Resfriamento (seg) | 1–10 seg | Determina a cristalização e a resistência final da junta |
| Pressão do eletrodo (kN) | 0,5–6 kN | Garante contato íntimo; Pressão excessiva derrete |
| Folga de Eletrodo (mm) | 0,1–0,5 mm | Controla a concentração de campo; afeta a largura e profundidade da costura |
| Espessura do Material (mm) | 0,1–8 mm | Materiais mais espessos exigem maior potência ou tempo de solda mais longo |
4. Soldagem Plástica Ultrasônica: Parâmetros de Processo
A soldagem ultrassônica converte vibrações mecânicas de alta frequência em calor por fricção na interface da junta, permitindo tempos de ciclo abaixo de segundos para carcaças termoplásticas rígidas. O processo é altamente repetível e adequado para ambientes de sala limpa, pois não requer consumíveis.
| Parâmetro | Sistema de 20 kHz | Sistema de 40 kHz | Notas |
|---|---|---|---|
| Amplitude (μm) | 20–100 μm | 10–50 μm | Maior amplitude para polímeros semicristalinos |
| Pressão de solda (bar) | 1–6 bar | 0,5–4 bar | Otimizado por projeto de junta |
| Tempo de Solda (seg) | 0,1–2,0 seg | 0,1–1,5 seg | Tempo mais curto a 40 kHz devido à vibração de menor massa |
| Material para trompas | Titânio / Alumínio | Titânio | Titânio preferido para corridas de alta durabilidade |
| Tamanho Máximo da Peça | Até 400 × 600 mm | Até 200 × 300 mm | 20 kHz adequada para grandes conjuntos |
5. Projeto de Juntas para Soldagem Plástica
A geometria da junta é tão crítica quanto os parâmetros da máquina para determinar a qualidade da solda. Juntas mal projetadas produzem ligações fracas e inconsistentes independentemente das configurações da máquina. Os quatro projetos de juntas mais comuns são descritos abaixo.
Junta de Topo
Geometria mais simples; adequado para prensa quente e soldagem de tubos. Requer preparação e fixação precisas da superfície. Resistência à tração: 70–85% do material parental.
Diretor de Energia
Nervuras triangulares moldadas em uma parte concentram energia ultrassônica no ápice; padrão para conjuntos termoplásticos rígidos. Força: 80–92% dos pais.
Junta de cisalhamento
Projeto de ajuste por interferência; O derretido flui lateralmente ao longo da superfície de cisalhamento. Recomendado para polímeros semicristalinos (PP, PE, Nylon). Força: 85–95% dos pais.
Macho e Ranhura
Geometria auto-alinhada que contém flash de fusão internamente; Ideal para vedações herméticas em conjuntos médicos e de manuseio de fluidos. Força: 80–90% dos pais.
6. Aplicações na Indústria
A soldagem industrial de plástico é utilizada em todos os setores que exigem juntas poliméricas fortes, limpas e repetíveis. A tabela abaixo descreve as principais áreas de aplicação, materiais e métodos preferidos usados entre as indústrias.
| Indústria | Aplicação | Material | Método Preferido |
|---|---|---|---|
| Automotivo | Painéis de painel, painéis de portas, reservatórios de fluidos, para-sols | PP, ABS, PC, PA | Ultrassónico, prensa quente, HF |
| Medicina | Bolsas de soro, bolsas de coleta de sangue, alojamentos diagnósticos | PVC, PET, PP | HF, Ultrassônico, Vedação de Calor |
| Embalagem | Blister, bolsas flexíveis, embalagens tipo concha | PVC, PET, PE | HF, Vedação Térmica, Formação de Bolhas |
| Eletrônicos de Consumo | Gabinetes de dispositivos, conectores, carcaças de PCB | ABS, PC, PA | Ultrassônico |
| Artigos Esportivos | Bolas infláveis, barracas, equipamentos impermeáveis, luvas | PVC, TPU | HF |
| Construção | Geomembranas, canos, membranas impermeabilizantes | HDPE, PP, PVC | Prensa a quente, Soldagem por extrusão |
7. Guia de Seleção de Equipamentos
Selecionar a máquina de soldagem correta para uma linha de produção exige o cumprimento de cinco critérios técnicos aos requisitos da aplicação.
01 — Tipo de material
Confirme se o material é polar (PVC, TPU — soldável em HF) ou não polar (PP, PE, ABS — requer prensa ultrassônica ou a quente). Misturar materiais não compatíveis requer promoção de adesivos.
02 — Geometria de Peças
Grandes emendas planas → HF ou vedação térmica; Juntas complexas 3D → ultrassônico com buzina personalizada; Conjuntos de parede grossa → prensa quente. Eletrodos e matrizes personalizados estão disponíveis para formatos não padronizados.
03 — Volume de Produção
Alta quantidade (>10.000 pcs/dia) favorece linhas ultrassônicas (ciclos de 0,1–3 segundos) ou HF automatizadas. As corridas piloto e de volume médio utilizam máquinas manuais de pressão alta alta ou semiautomáticas.
04 — Padrão de Qualidade de Solda
Juntas médicas e aeroespaciais exigem vedações herméticas com ≥90% de força parental — ultrassônico com diretor de energia ou HF. Embalagens gerais podem aceitar 75–85% com vedação térmica.
05 — Investimento em Ferramentas
Eletrodos HF: USD 200–2.000 por conjunto. Buzinas ultrassônicas: USD 500–5.000. Placas de prensa quente: USD 300–3.000. Considere o custo das ferramentas no custo total de propriedade para projetos de curto prazo.
8. Controle de Qualidade na Soldagem Plástica
A qualidade consistente da solda exige monitoramento sistemático do processo e protocolos de ensaio destrutivo/não destrutivo. O processo de soldagem plástica deve ser validado com base em três dimensões de qualidade.
| Tipo de Teste | Método | Critério de Aprovação | Frequência |
|---|---|---|---|
| Resistência à tração | Teste de puxada ISO 527 / ASTM D638 | ≥80% material original UTS | Início do turno + a cada 500 peças |
| Teste de descascamento | Peeling de 180° a 50 mm/min | Falha na zona principal, não na zona de solda | Horário para filme flexível |
| Teste de Pressão / Vazamento | Pressão do ar a 1,5× pressão de trabalho | Zero vazamento por 60 segundos | 100% para peças médicas e de fluidos |
| Inspeção Visual | Ampliação de 10×, corte de seção transversal | Sem vazios, porosidade ou fechaduras frias | Por lote, amostra de 5 peças |
Perguntas Frequentes
Obtenha conselhos sobre equipamentos de soldagem plástica
A Chenghao Machinery fornece sistemas de soldagem ultrassônica e de alta frequência para produção industrial. Compartilhe seu tipo de material, dimensões da peça e volume de saída para uma recomendação de equipamento correspondente.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China