
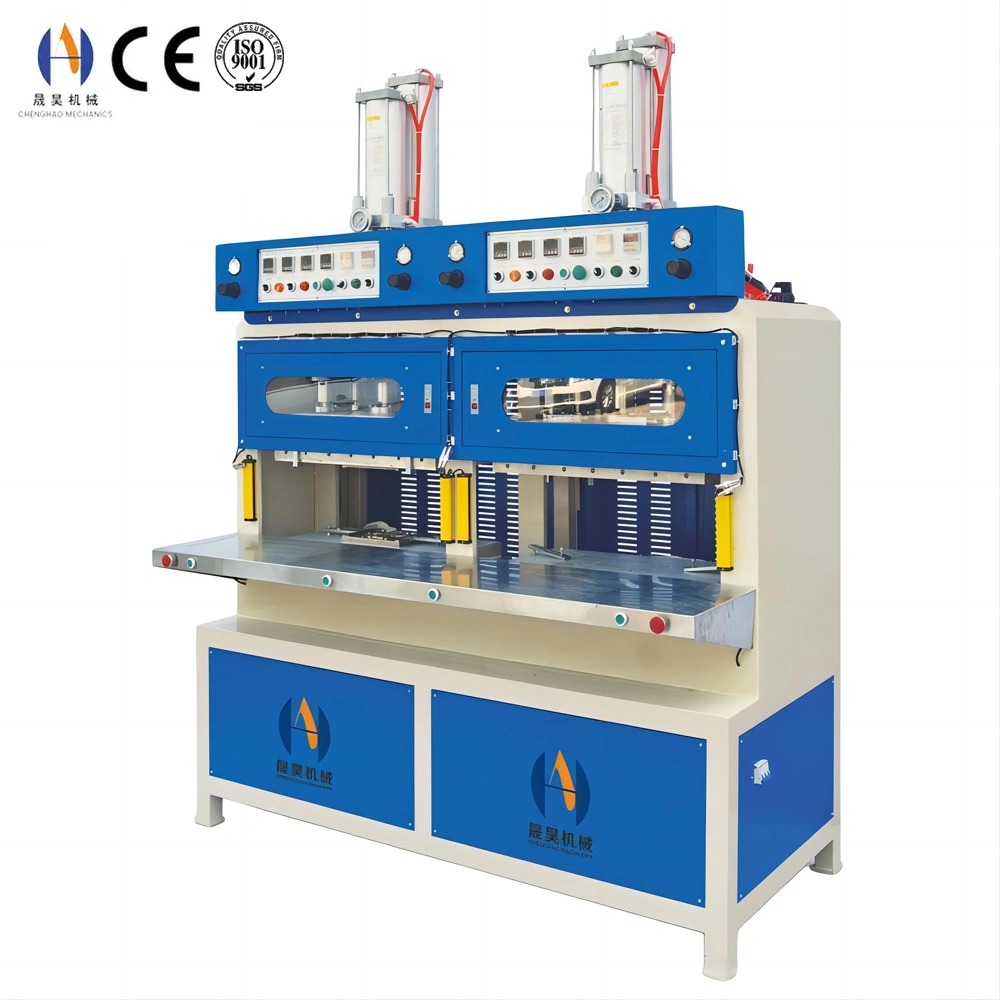
Máquina de Moldagem: Guia Técnico de Conformação Industrial
Uma máquina de moldagem aplica calor, pressão e tempo controlados para transformar polímero bruto, borracha ou material compósito em componentes tridimensionais acabados. A Chenghao Machinery fabrica três famílias principais de máquinas de molde — máquinas hidráulicas de prensa quente, máquinas de conformação de alta frequência e máquinas de moldagem por bolha — abrangendo toda a gama de aplicações industriais de moldagem, desde protótipos até produção em massa.
Comparação de Tecnologia de Máquinas de Moldagem
| Tipo de Máquina | Princípio Formador | Faixa de Pressão | Tempo Típico de Ciclo | Aplicações Primárias |
|---|---|---|---|---|
| Prensa Hidráulica a Quente | Calor + compressão hidráulica | 5–300 toneladas | 60–300 s | Borracha, termofixo, laminação composta |
| Conformação de Alta Frequência | Aquecimento dielétrico + pressão do eletrodo | 0,5–20 toneladas | 5–30 s | Soldagem em PVC, vedação tipo concha de concha e vedação por blister |
| Formação de bolhas | Calor radiante + vácuo/pressão | Até 6 bar | 6–20 s | Bandejas de embalagem, conchas de concha e bolhas de exposição |
| Small Hot Press | Aquecimento elétrico + grampo hidráulico | 1–20 toneladas | 30–120 s | Testes laboratoriais, peças pequenas, prototipagem |
Parâmetros do processo por tipo de material
| Material | Método de Moldagem | Temperatura | Pressão | Retração típica |
|---|---|---|---|---|
| Borracha natural (NR) | Moldagem por compressão | 150–170°C | 10–20 MPa | 1,5–3,0% |
| EPDM / borracha de silicone | Moldagem por compressão | 160–180°C | 8–18 MPa | 1,5–2,5% |
| PVC (rígido / flexível) | Formação HF / prensa quente | 120–160°C | 1–8 MPa | 0,3–0,6% |
| Fibra de carbono / GFRP | Moldagem por compressão | 130–180°C | 5–20 MPa | 0,1–0,3% |
| EVA / espuma | Espuma de prensa quente | 155–175°C | 5–15 MPa | 30–50% (projetado) |
| SMC / BMC termofixo | Moldagem por compressão | 140–165°C | 5–15 MPa | 0,0–0,3% |
Critérios de Seleção de Máquinas de Moldagem
Selecionar a máquina de molde correta requer combinar cinco parâmetros centrais aos seus requisitos de produção:
- Força de aperto: A força mínima necessária para evitar a abertura do molde sob pressão interna de conformação. Calcule como: pressão máxima na cavidade (MPa) × área projetada da parte (cm²) × fator de segurança de 1,2. A fixação subdimensionada causa flash; A fixação superdimensionada desperdiça energia e estressa as ferramentas. As prensas quentes de Chenghao variam de 5 a 300 toneladas para cobrir todos os tamanhos de peças.
- Tamanho da placa: A superfície de trabalho deve acomodar a área de molde, além de uma folga perimetral de pelo menos 50 mm de cada lado. Ferramentas de múltiplas cavidades para produção em grande volume requerem placas maiores para abrigar todas as cavidades sem saliência de placa, o que causa distribuição desigual da pressão.
- Faixa de temperatura e uniformidade: Os platinas aquecidos eletricamente nas máquinas de Chenghao alcançam uma uniformidade de ±3°C em toda a área do platina. Para materiais sensíveis à temperatura, como silicone e EPDM, a uniformidade abaixo de ±5°C é fundamental para cura consistente e repetibilidade dimensional entre as posições das cavidades.
- Luz do dia e AVC: A luz do dia é a distância máxima aberta entre as placas superiores e inferiores; Stroke é o curso de trabalho. A luz natural deve acomodar a altura do molde fechado mais a folga para extração das peças (tipicamente altura do molde + 1,5× profundidade mínima da peça).
- Sistema de controle: O controle programável em múltiplas etapas permite a configuração independente da velocidade de aproximação, velocidade de moldagem, pressão de formação, tempo de permanência e tempo de resfriamento para cada receita. As máquinas Chenghao suportam memória PLC de 100 receitas para rápida troca de tarefas sem necessidade de reentrada manual de parâmetros.
Principais Características das Máquinas de Moldagem de Chenghao
- Quadro de prensa guiada de quatro colunas — colunas guia de cromo endurecido com buchas de bronze autolubrificantes mantêm paralelismo dentro de 0,05 mm em curso total. Paralelismo consistente em placas garante uma distribuição uniforme da pressão nas cavidades, crítica para peças sem flash em ferramentas de borracha e compósitos de múltiplas cavidades.
- Controle hidráulico proporcional — sistema servo-proporcional de válvulas permite rampa de pressão programável com resolução de 0,1 MPa. Elimina a carga de choque no molde e na peça durante o fechamento, estendendo a vida útil da ferramenta em 20–35% em comparação com sistemas hidráulicos convencionais de ligar/desligar.
- Aquecimento elétrico multizona com PID — elementos de aquecimento segmentados com controladores PID individuais mantêm ±3°C de uniformidade de temperatura em platina. Aquecimento rápido de temperatura ambiente a 180°C em menos de 25 minutos, com algoritmo PID de autoajuste para temperatura estável em diferentes ciclos de trabalho.
- Refrigeração integrada a água — canais de água internos em placas de prensa fornecem resfriamento controlado pós-molde, para formação precisa de peças termoplásticas. Resfriar de 180°C a 60°C em menos de 8 minutos elimina dispositivos de resfriamento fora da prensa e reduz o tempo de ciclo em 25–40%.
- PLC de 100 receitas com registro de dados — armazena conjuntos completos de parâmetros de processo para recuperação instantânea de trabalhos. O registro de dados em tempo real registra temperatura, pressão e tempo de ciclo para cada ciclo de produção — suporta a documentação de processos para sistemas de gestão de qualidade ISO 9001 e IATF 16949.
- Sistema de troca rápida de molde — Interface de placagem em T com hardware padronizado de fixação permite a troca do molde por operador único em menos de 15 minutos para prensas de até 100 toneladas. Clamps hidráulicos rápidos disponíveis no CH-HP-100T e superiores para troca de menos de 5 minutos em ambientes de produção de alta mistura.
- Proteção com classificação de segurança — cortinas de luz perimetral completo com relé de segurança de duplo canal EN 13849 PLd, portas de acesso manual intertravadas e descarga hidráulica de pressão na ativação de segurança. Certificado segundo o padrão de segurança da prensa hidráulica EN 693.
FAQ
P1: Qual é a diferença entre moldagem por compressão e moldagem por transferência em uma máquina de prensa quente?
Na moldagem por compressão, a matéria-prima pré-pesada (borracha ou pré-endurecimento termofixo) é colocada diretamente na cavidade aberta do molde, e a prensa fecha para aplicar calor e pressão. O material flui apenas dentro da cavidade. Adequado para peças grossas, ferramentas de baixo custo e materiais com alta viscosidade. Na moldagem por transferência, o material é carregado em um pote separado acima das cavidades e transferido através de comportas quando a prensa fecha, proporcionando melhor controle dimensional e capacidade de sobremoldagem do inserto. As máquinas hidráulicas de prensa quente de Chenghao suportam ambos os métodos por meio de diferentes configurações de ferramentas de molde , sem alterar a máquina base.
P2: Como a uniformidade da temperatura do platina afeta a qualidade das peças?
A uniformidade da temperatura do platina determina diretamente a consistência da cura em todas as cavidades em uma ferramenta multicavidade. Uma variação de ±10°C em um molde de borracha a 160°C significa que as cavidades sobre as zonas frias curam 8–12% mais lentamente que as zonas quentes — resultando em peças subcuradas (macias, baixa resistência a rasgos) a partir de posições frias e partes super-curadas (quebradiças, degradação superficial) a partir de posições quentes dentro do mesmo ciclo. O sistema de aquecimento PID segmentado da Chenghao alcança uma uniformidade de ±3°C, o que reduz a variação das propriedades intra-molde para menos de 2% na maioria das aplicações de borracha e termofixo. Isso é especialmente crítico para componentes de vedação automotiva e peças de borracha médica com especificações mecânicas rigorosas.
P3: A mesma máquina de moldagem consegue lidar tanto com moldagem por compressão de borracha quanto com espuma EVA?
Sim, com ferramentas apropriadas. Ambos os processos utilizam a mesma máquina hidráulica de base de prensa quente, mas requerem designs de moldes diferentes: as ferramentas de compressão de borracha usam blocos de cavidade bem ajustados com sulcos de transbordo para controle de flash, enquanto as ferramentas de espuma EVA usam cavidades seladas com folga de expansão controlada para controlar a densidade da espuma. O principal requisito da máquina para uso duplo é curso suficiente para acomodar o molde de espuma EVA mais alto (que deve ter luz solar extra para a fase de expansão por sopro). Chenghao pode especificar o modelo de prensa ideal para linhas de produção combinadas de borracha e EVA, ou recomendar uma configuração de máquina dedicada se ambos os materiais forem produzidos em alto volume.
P4: Qual é o papel do resfriamento integrado a água na redução do tempo de ciclo das máquinas de molde?
Na moldagem termoplástica em uma prensa quente, a peça deve esfriar abaixo da sua temperatura de distorção térmica antes de ser desmoldada para evitar empenamento. Sem resfriamento integrado, a prensa deve esperar o resfriamento ambiente passivo ou as peças devem ser removidas para fixadores de resfriamento fora da prensa — adicionando 60–180 segundos de tempo morto por ciclo. As placas refrigeradas a água da Chenghao reduzem o tempo de resfriamento na prensa para 3–8 minutos para aplicações típicas de 150–180°C, eliminando completamente os acessórios fora da prensa. Para a formação a quente de PVC e poliolefina, a redução do tempo de ciclo de 25–40% é típica. Taxa de fluxo de água, temperatura de entrada e duração de resfriamento são todas programáveis na receita do PLC para cada trabalho. Consulte a pequena gama de prensa quente para configurações compactas com resfriamento integrado.
P5: Como deve ser especificada a força de fixação para evitar danos causados pelo mofo?
Dois limites regem a especificação da força de fixação: a força mínima (para evitar flash) e a força máxima segura para as ferramentas do molde. Mínimo: pressão máxima na cavidade × área projetada × fator de segurança de 1,2. Máximo: determinado pela área da seção transversal do aço moldado em compressão — um bloco padrão de cavidade de aço P20 com espessura de parede de 30 mm pode suportar com segurança tensão compressiva de 50–80 MPa. Ultrapassar isso causa rachaduras no mofo, danos na linha de separação ou falha do pino guia. Os engenheiros da Chenghao revisam ambos os limites durante a revisão do projeto do molde e especificam a faixa recomendada de tonelagem de prensa no desenho do molde. Usar uma prensa maior que o máximo especificado requer uma válvula limitadora de pressão ajustada para o máximo seguro para ferramentas — padrão em todas as máquinas da série CH-HP de Chenghao. Entre em contato com a equipe técnica de Chenghao para assistência na especificação de força antes de solicitar as ferramentas.
P6: Quais são os prazos típicos para aquisição de máquinas de molde e ferramentas?
Máquinas de prensa a quente padrão (5–50 toneladas, placas padrão): 15–20 dias úteis fora das oficinas. Configurações personalizadas de 50–150 toneladas: 25–35 dias úteis. Prensas industriais pesadas de 150–300 toneladas: 40–55 dias úteis. Os prazos de entrega das ferramentas de molde são paralelos: ferramentas simples de borracha de cavidade única (10–15 dias úteis), ferramentas de múltiplas cavidades com sistemas de resfriamento e ejeção (20–30 dias úteis), ferramentas complexas compostas ou de espuma (25–40 dias úteis). Máquinas e ferramentas são projetadas, fabricadas e testadas em fábrica simultaneamente na instalação de Chenghao. Documentação completa do FAT — incluindo mapa de temperatura do platina, certificado de paralelismo e impressão do programa PLC — é fornecida em cada envio de máquina para conformidade com registros de qualidade.
Peça um orçamento para máquina de moldagem em Chenghao
Compartilhe seu material, tamanho da peça, volume de produção e design do molde — a Chenghao Machinery recomendará a configuração certa da máquina de molde, com preço direto de fábrica e especificações técnicas completas.
E-mail: sales11@chenghaointernational.com | WhatsApp: +86 15817655869